
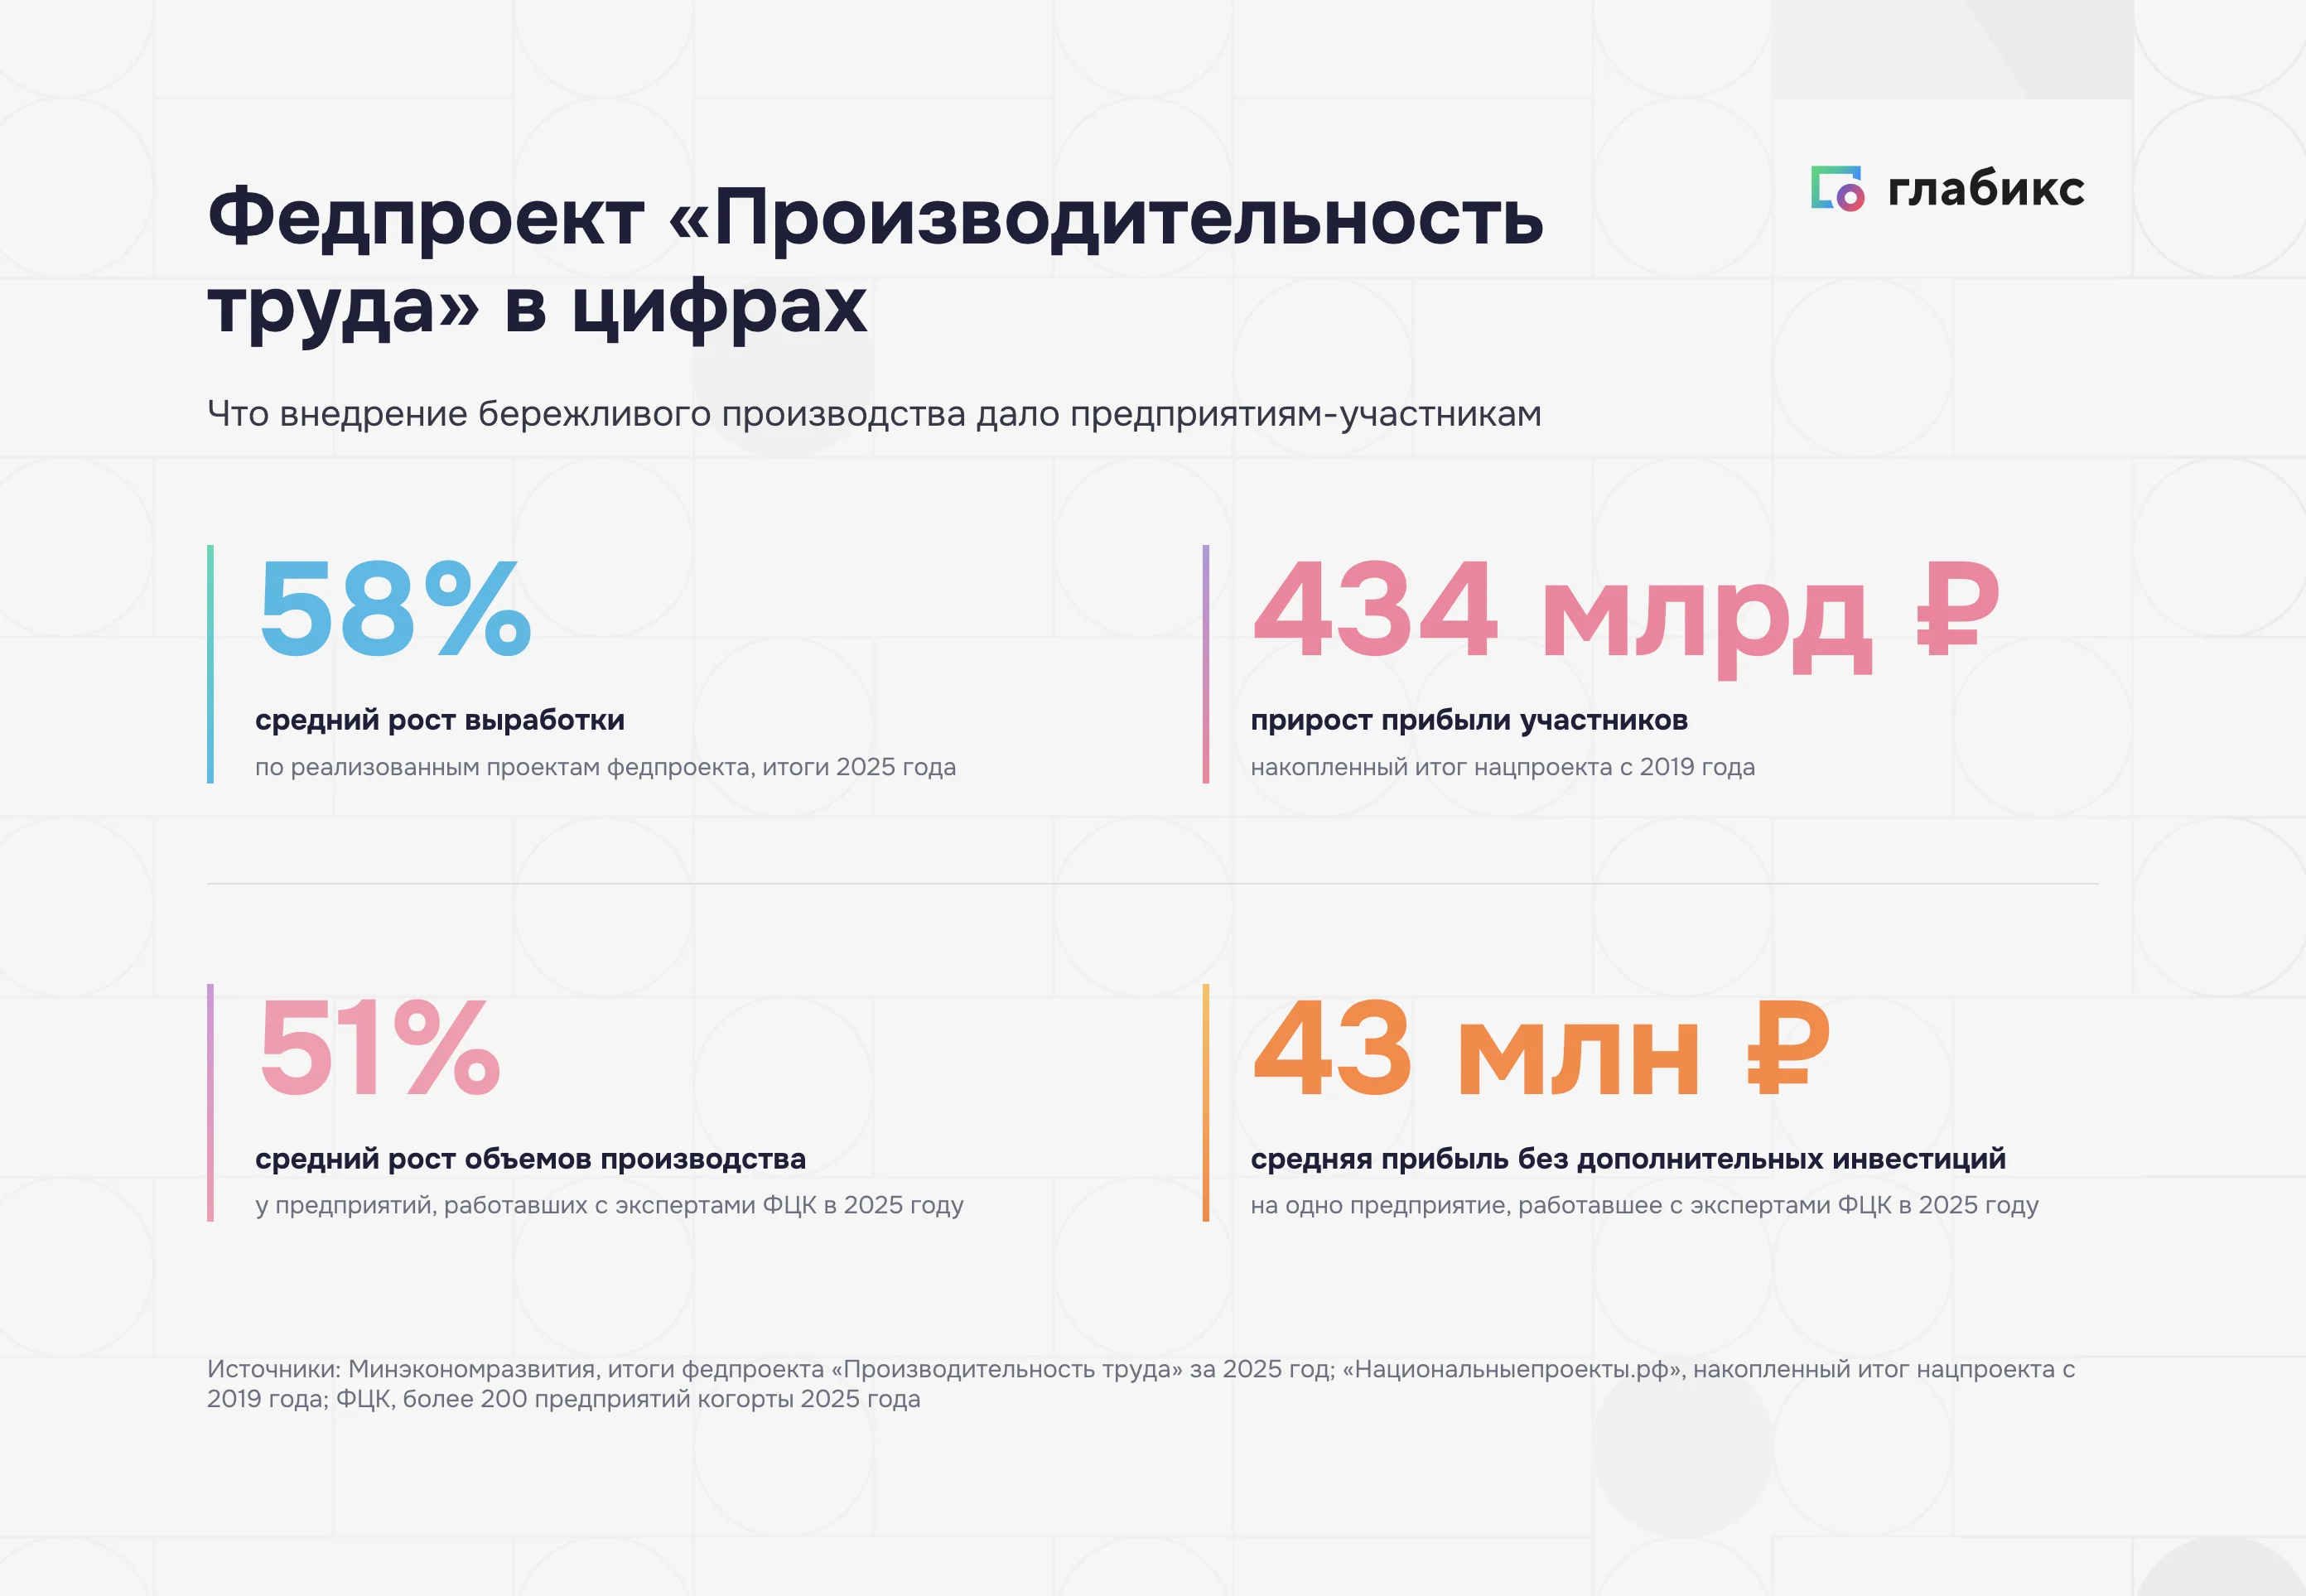
Справочники по бережливому производству учат устройству конвейера. Руководитель ресторанной сети или склада не понимает, применимы ли правила без станков. Применимость метода за пределами цеха уже проверили на тысячах компаний. По данным Минэкономразвития, по итогам 2025 года средний прирост выработки по реализованным проектам федпроекта «Производительность труда» составил 58%. Сроки производства сократились более чем на 30%. В проекте участвуют более 7,9 тыс. предприятий, с того же года в него входят и поликлиники — организации без единого станка. Метод работает не со станками: бережливое производство устраняет потери в потоке создания ценности, а поток есть и у поликлиники. Восемь российских кейсов 2024–2026 годов показывают, что даёт результат:
- один поток;
- одно ограничение;
- обученные сотрудники;
- система предложений.
Что дает бережливое производство: прибыль без инвестиций в оборудование
Первый вопрос бюджетного комитета о любом методе управления звучит одинаково: сколько нужно вложить и когда вернутся вложения. У бережливого производства ответ иной, чем у покупки новой линии. Рост эффективности измеряют временем процесса и выпуском при тех же мощностях: деньги появляются из часов, которые перестали уходить в ожидание, а парк оборудования остается прежним.
В отчетности участников федпроекта отдача видна по накопленному итогу. По данным Минэкономразвития, с 2019 года компании-участники нацпроекта увеличили прибыль на 434 млрд рублей. На языке управленческой отчетности внедрение меняет шесть строк:
- Растет выработка: объем продукции на одного сотрудника или на один поток за смену.
- Растет выпуск: число изделий, заказов или услуг в день при прежнем штате и прежнем оборудовании.
- Растет прибыль: без капитальных затрат, за счет времени, которое раньше уходило в ожидание и переделки.
- Сокращается время процесса: от заявки или сырья до готового изделия.
- Сокращается незавершенное производство: партии и заказы, застрявшие между операциями.
- Снижаются издержки: меньше брака и переделок, меньше запасов материалов на складе.
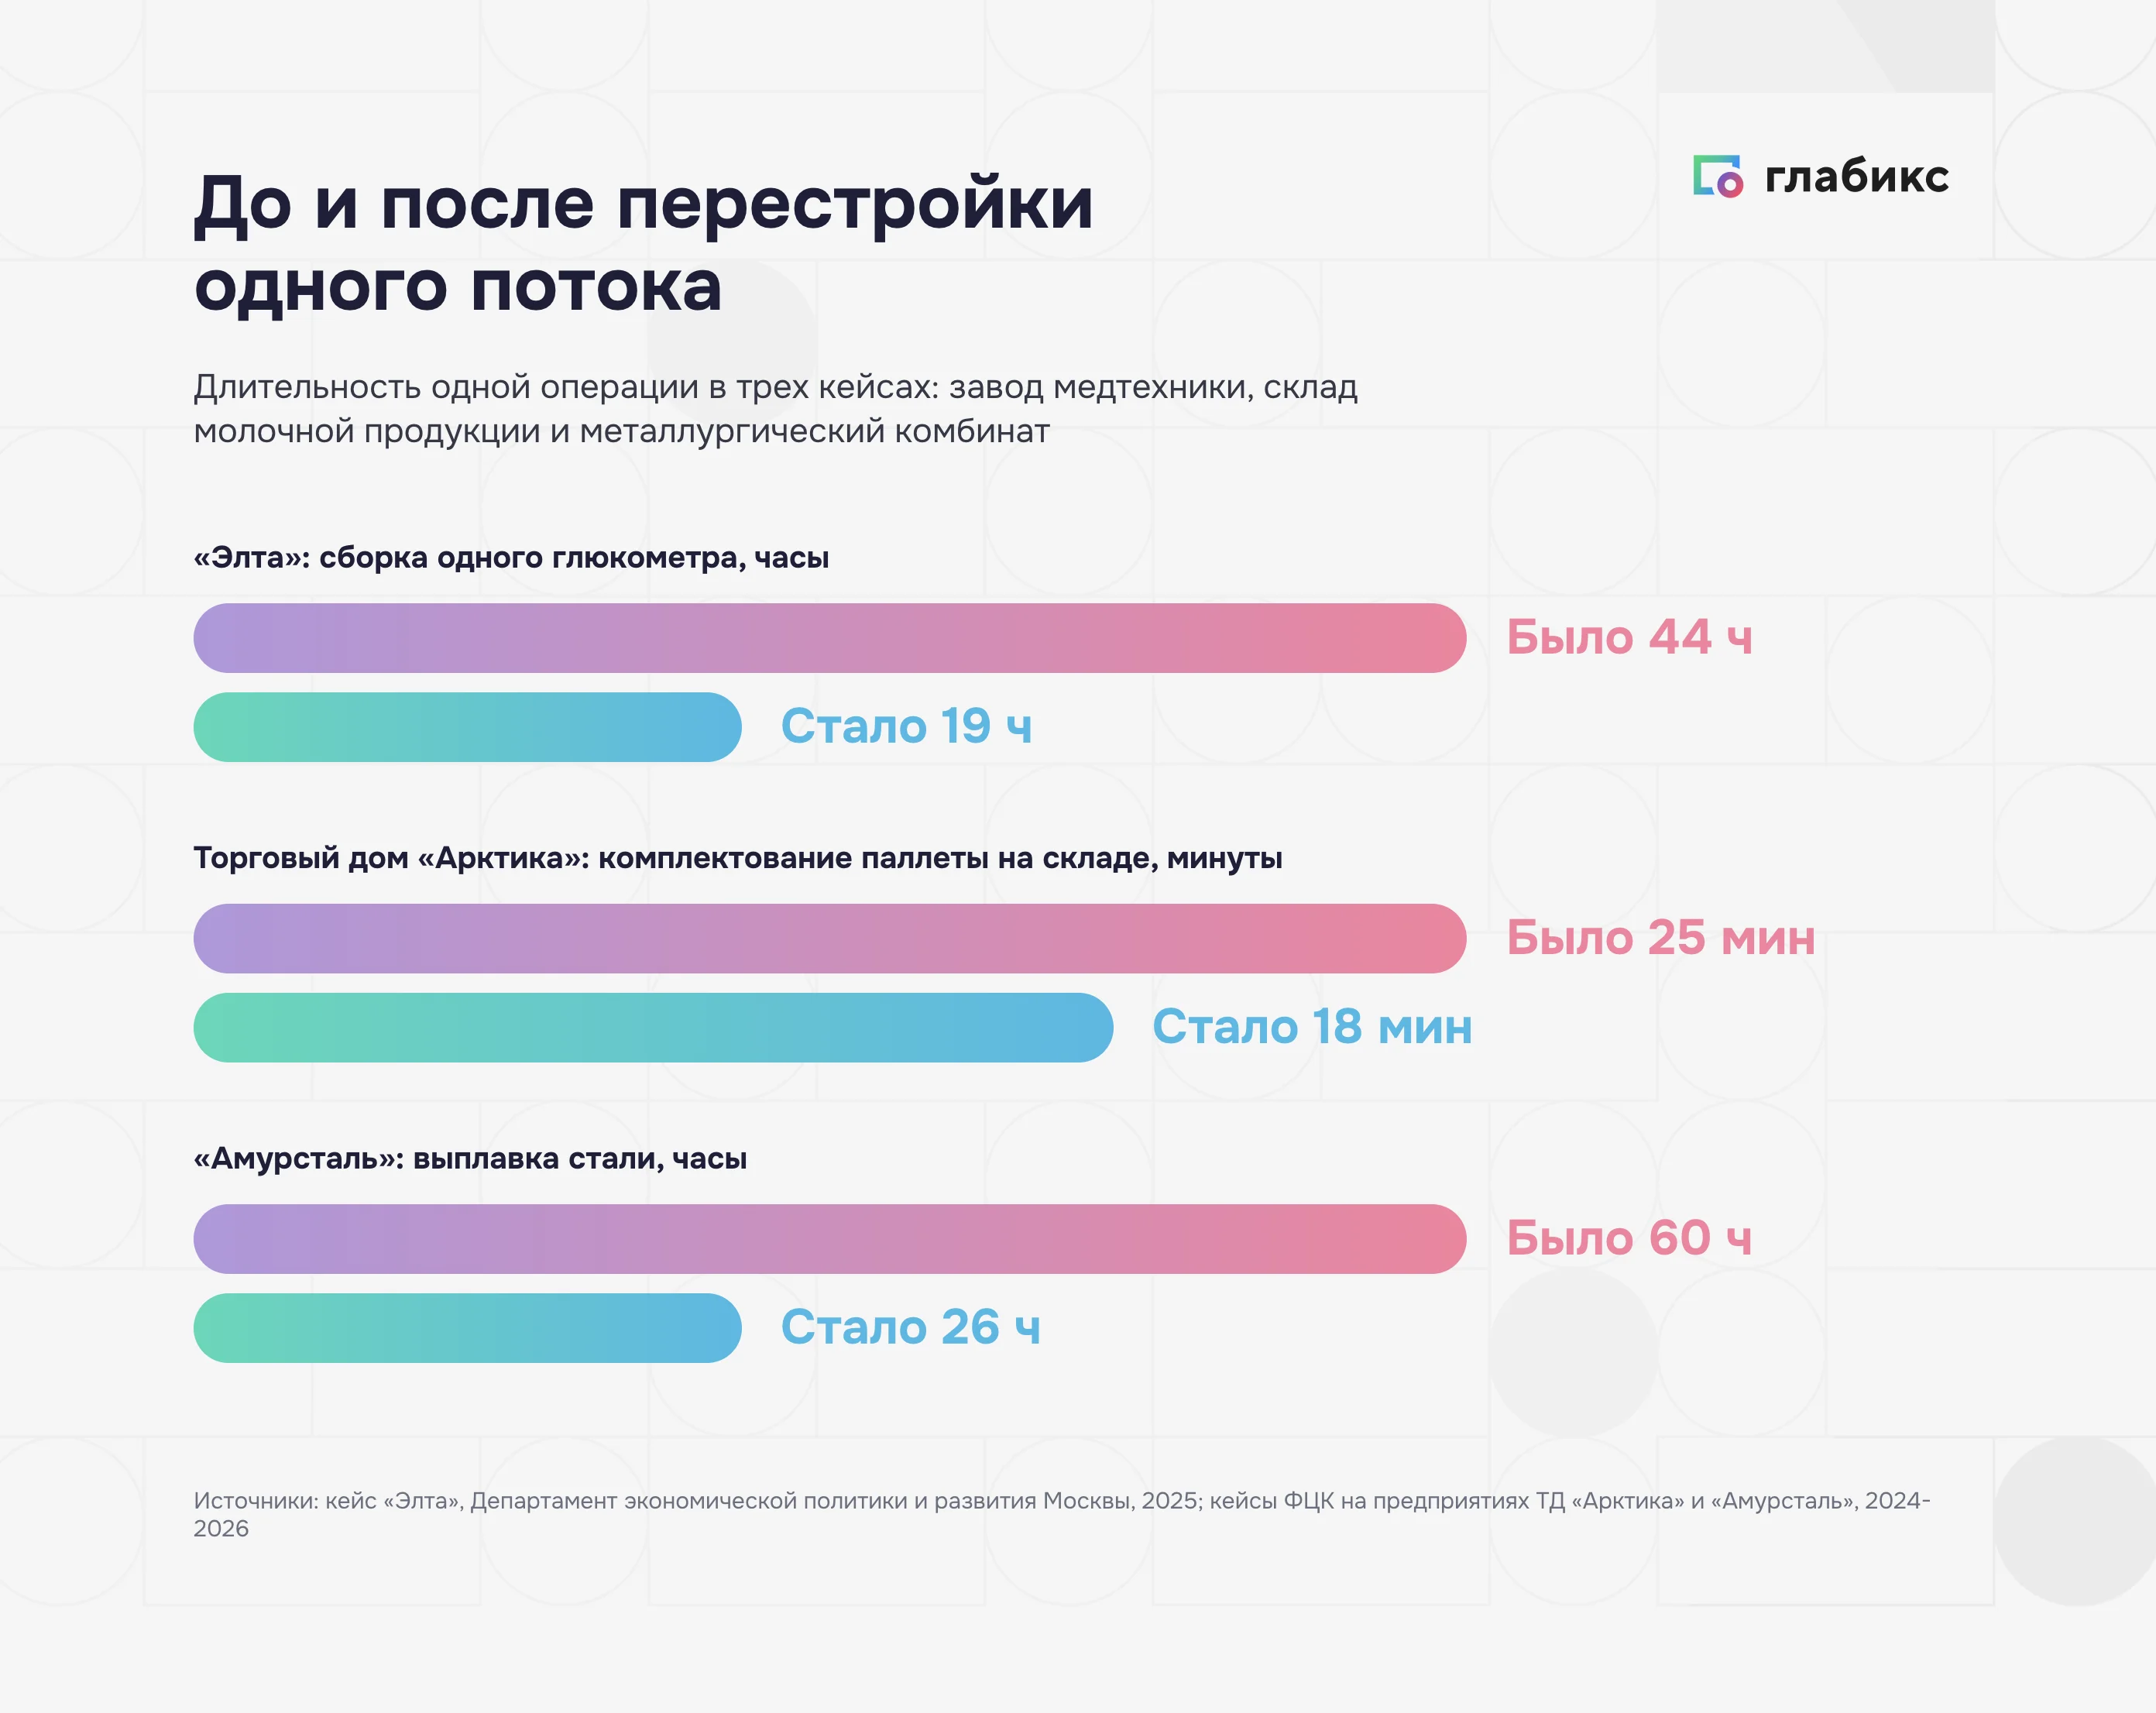
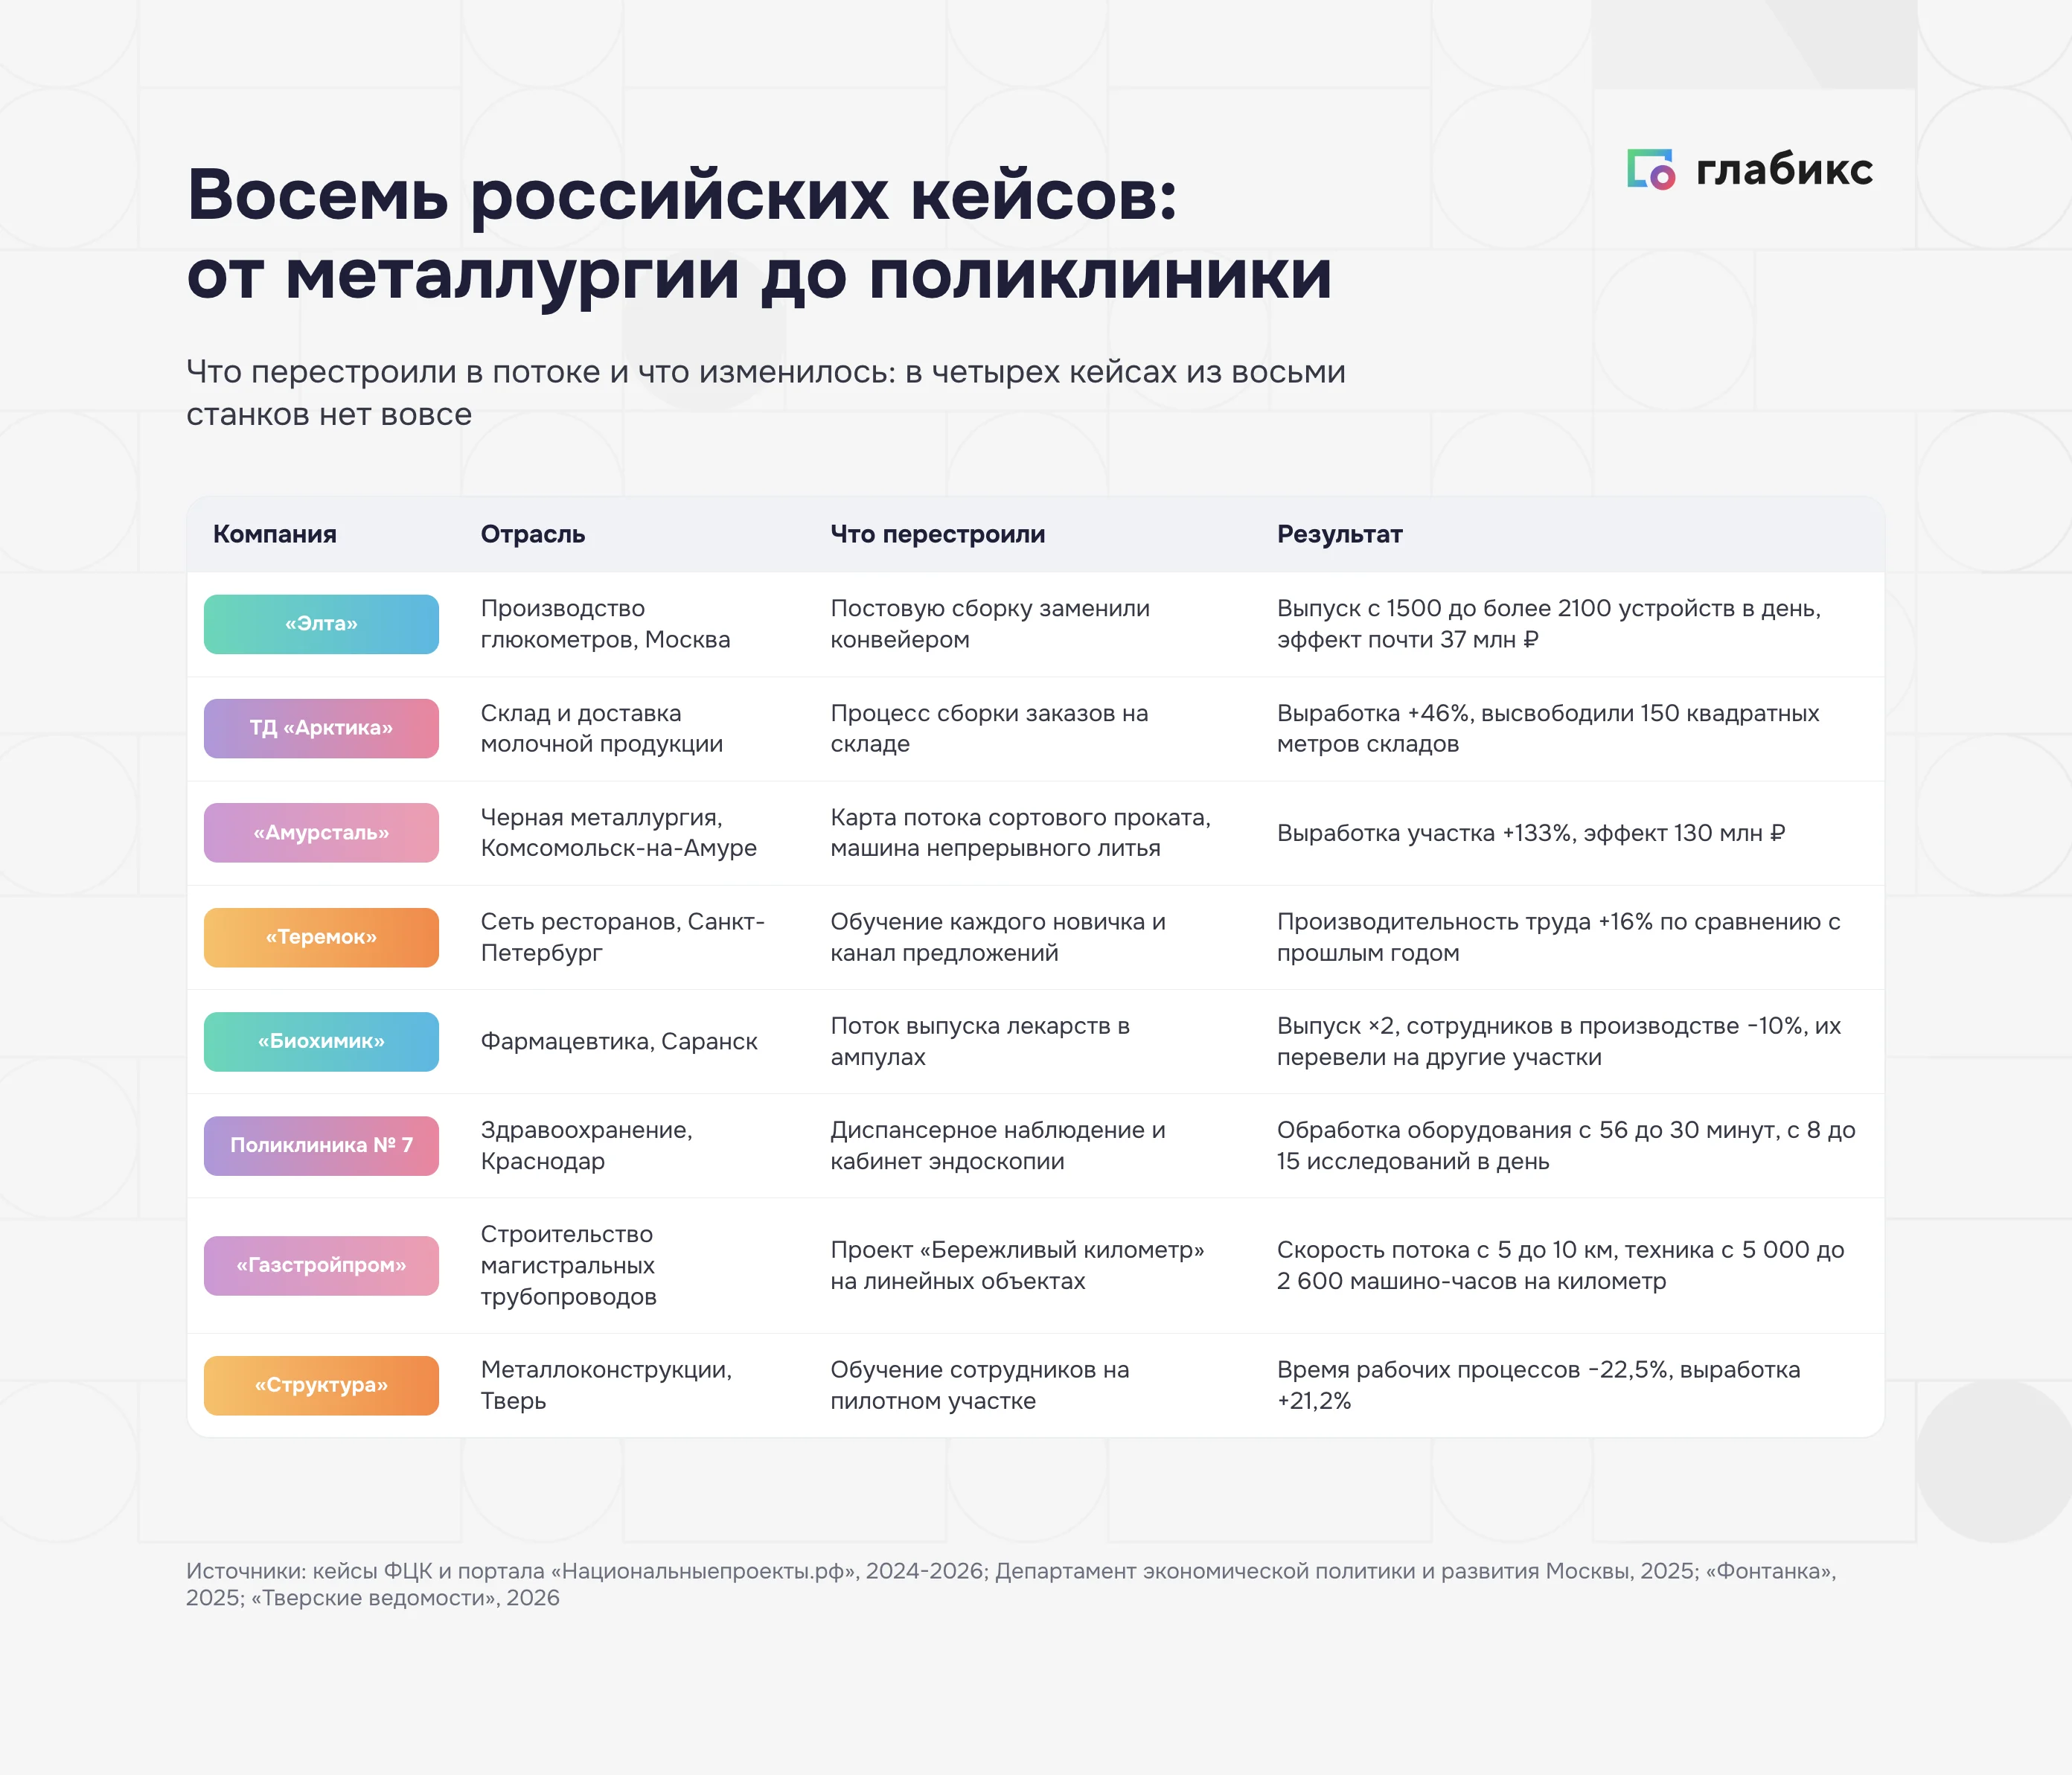
Те же шесть строк отчетности средний бизнес меняет на одном флагманском продукте. Например, московский производитель глюкометров «Элта» с экспертами регионального центра компетенций стандартизировал операции, разделил цеха на зоны и заменил постовую сборку на конвейер. При ней одно изделие от начала до конца делает один сотрудник. За шесть месяцев компания сократила время сборки глюкометров на 57%: 19 часов вместо 44 на изделие. Выпуск вырос с 1500 до более чем 2100 устройств в день, незавершенное производство сократилось на 10%, экономический эффект составил почти 37 млн рублей. Изменилась организация сборки, парк оборудования остался прежним.
Метод силен на одном потоке, и там же проходит его граница. Прирост измеряют на одном потоке или продукте — переносить его на компанию целиком нельзя. У подхода есть цена, которую справочники опускают: без участия команды улучшение откатывается. Чтобы понять, откуда берется время, нужно увидеть, куда оно уходит.
Восемь видов потерь: склад считает их так же, как цех
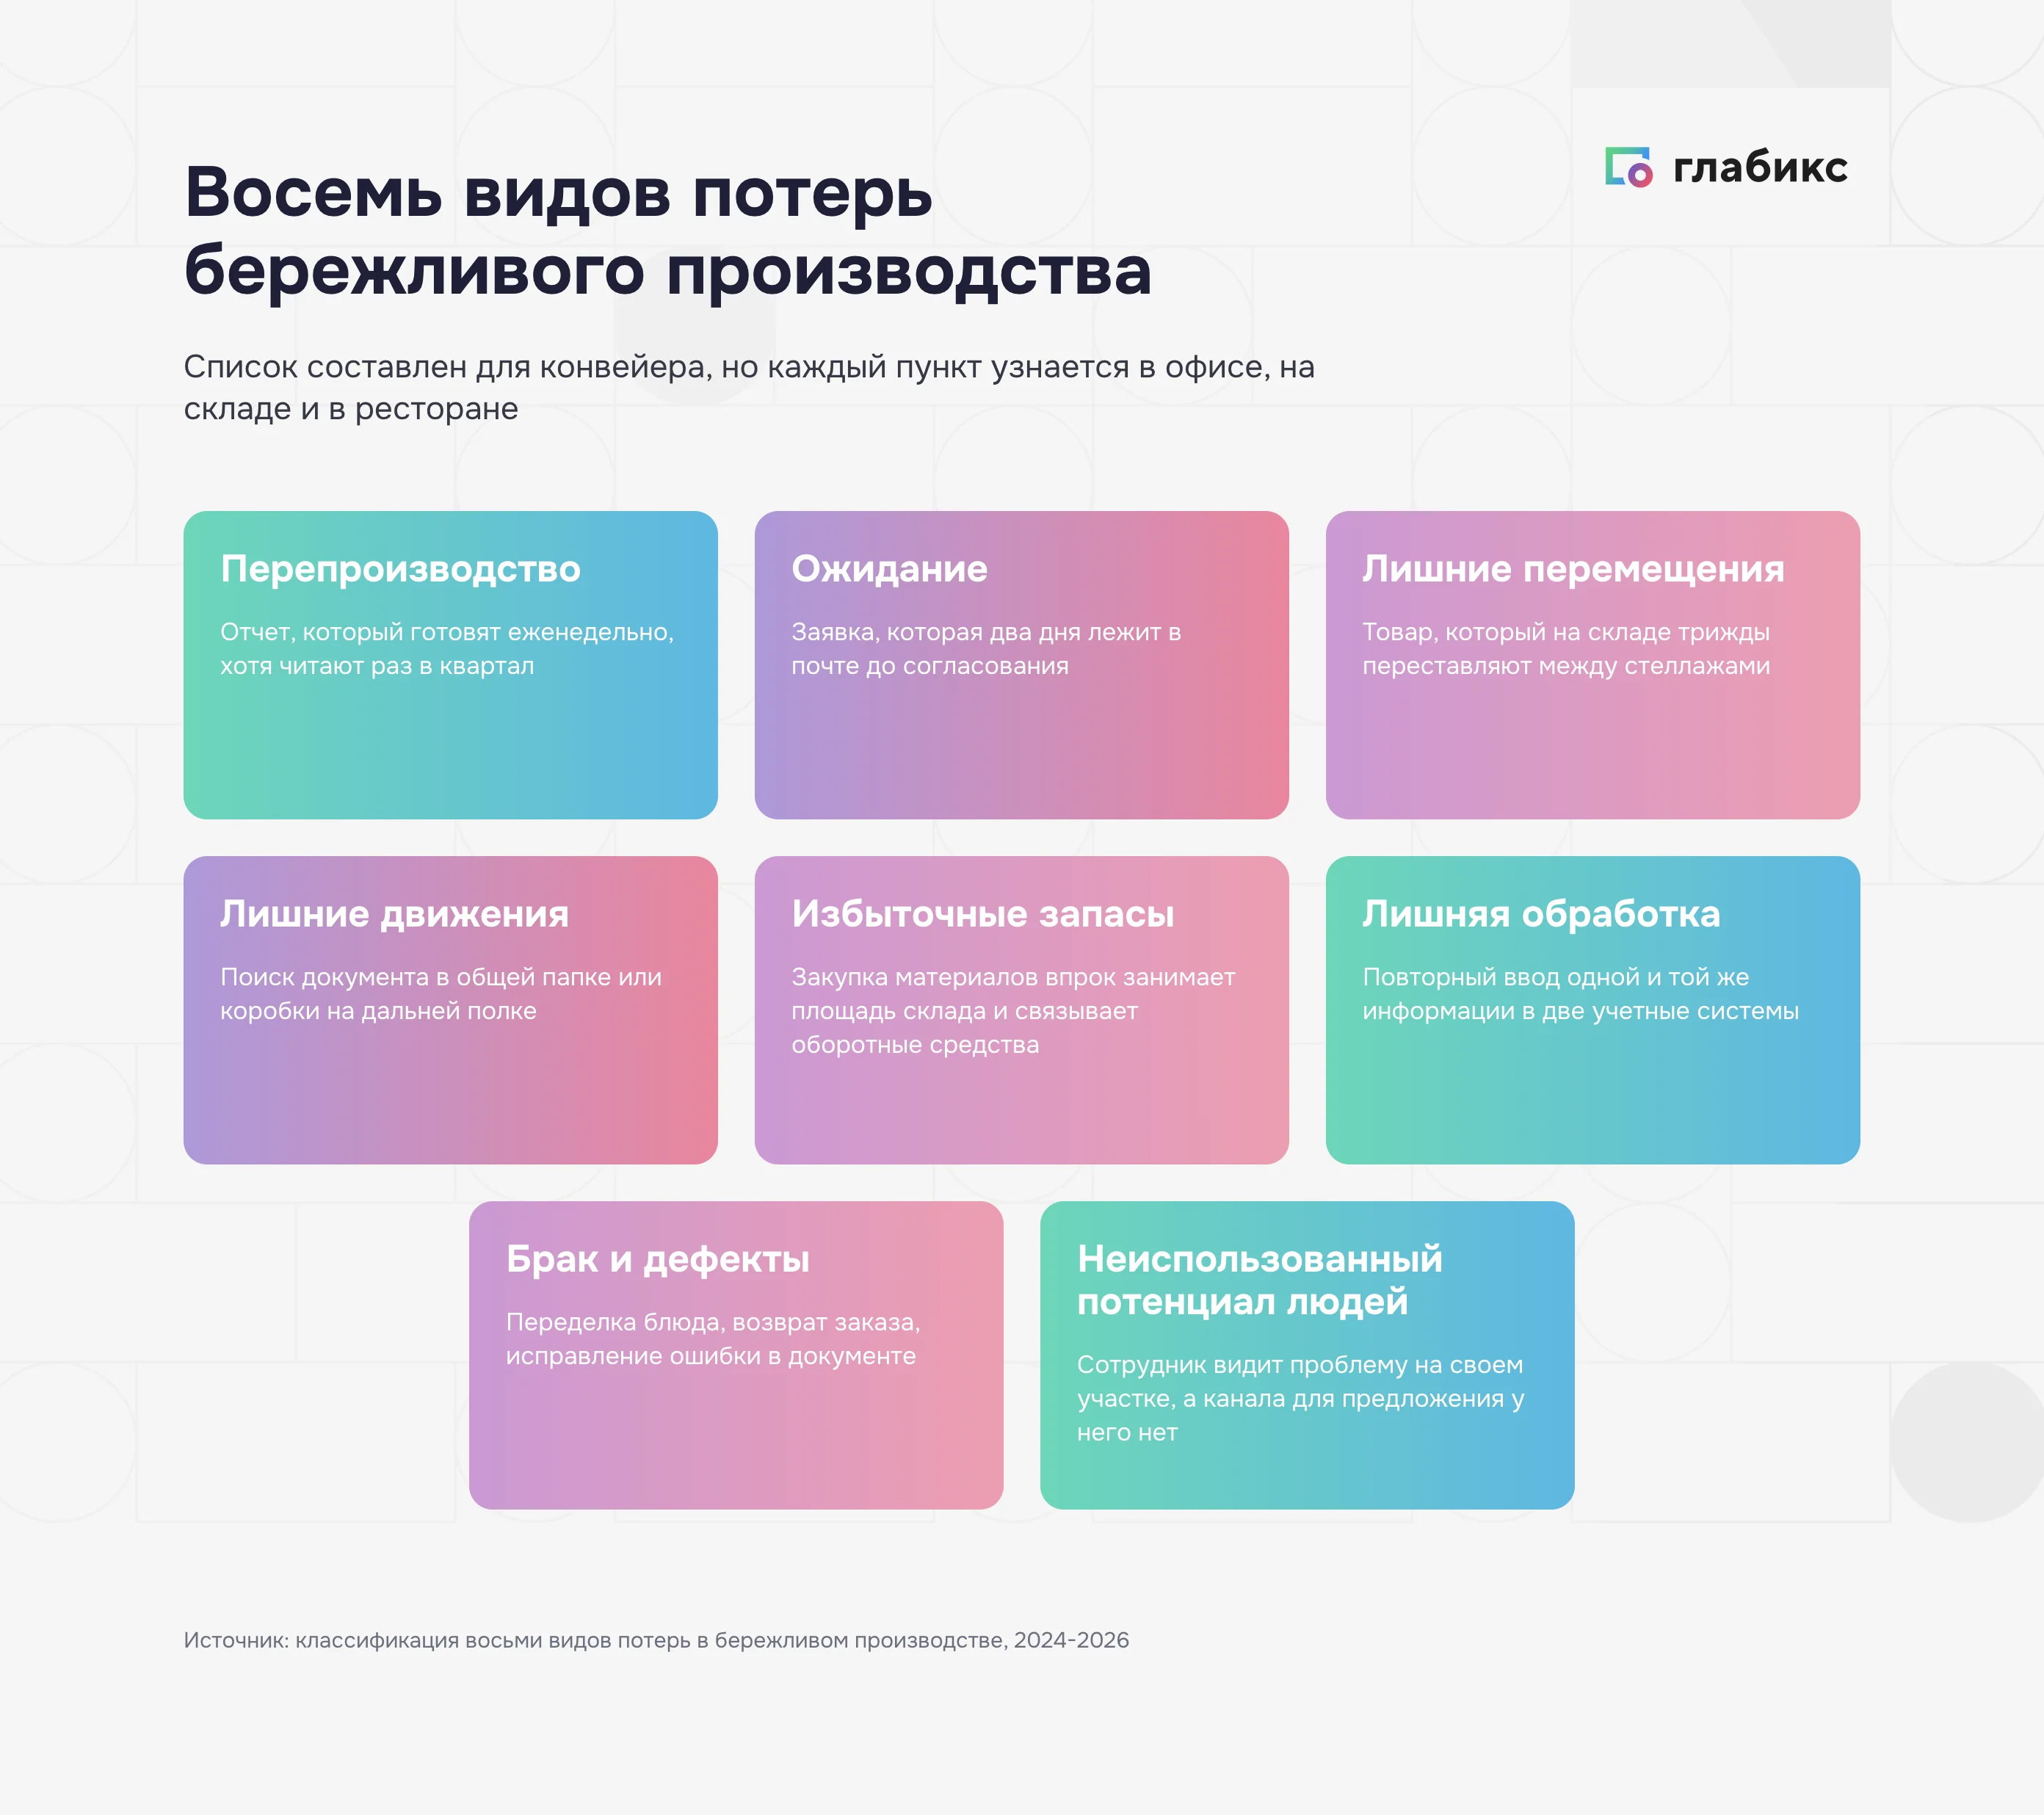
Издержки бизнеса складываются из потерь, и бережливое производство описывает их восемью видами. Список составлен для конвейера, но каждый пункт узнается в офисе, на складе и в ресторане:
- Перепроизводство: отчет, который готовят еженедельно, хотя читают раз в квартал.
- Ожидание: заявка, которая два дня лежит в почте до согласования.
- Лишние перемещения: товар, который на складе трижды переставляют между стеллажами.
- Лишние движения: поиск документа в общей папке или коробки на дальней полке.
- Избыточные запасы: закупка материалов впрок занимает площадь склада и связывает оборотные средства.
- Лишняя обработка: повторный ввод одной и той же информации в две учетные системы.
- Брак и дефекты: переделка блюда, возврат заказа, исправление ошибки в документе.
- Неиспользованный потенциал людей: сотрудник видит проблему на своем участке, а канала для предложения у него нет.
Потери возникают группами. На складе комплектование заказа собирает сразу три потери из списка выше:
- Лишние перемещения: сборщик ходит между стеллажами.
- Ожидание: паллета стоит у ворот.
- Избыточные запасы: площадь занята страховым запасом.
Новый путь сборщика убирает все три, включая часть страхового запаса. Отдельная борьба с каждой потерей дает меньше, чем один пересмотр маршрута.
Так, торговый дом «Арктика» из Ростовской области отвечает за логистику молочной продукции: принимает, хранит, комплектует и доставляет. По данным Федерального центра компетенций (ФЦК), эксперты перестроили процесс сборки заказов: на складах высвободили 150 квадратных метров, комплектование паллеты ускорилось с 25 до 18 минут, выработка увеличилась на 46%. Станков здесь нет — перемещения, ожидание и запасы убрала одна перепланировка работы.
Принципы бережливого производства: ценность определяет тот, кто получает результат
Пять основных принципов бережливого производства в справочниках подают как теорию, хотя все они сводятся к решениям операционного директора. Принципы читаются как последовательность управленческих решений:
- Ценность: ее определяет получатель результата — клиент, пациент или внутренний заказчик; отдел-исполнитель за него не решает. Операция, за которую получатель не готов платить деньгами или временем, считается потерей.
- Поток создания ценности: все шаги от заявки до выхода выписывают подряд и отмечают, на каком этапе ценность добавляется.
- Непрерывный поток: большие партии и очереди между операциями сокращают, чтобы работа шла без остановок.
- Вытягивание: следующая операция запрашивает работу у предыдущей по потребности, а не под прогноз спроса, и склад впрок никто не наполняет.
- Постоянное совершенствование: после первого улучшения поток картируют заново и регулярно ищут следующее узкое место.
Что принципы не привязаны к отрасли, федпроект проверил на организациях, где станков нет вовсе. По данным ФЦК, в 2025 году в пилотном проекте 43 медорганизации: они реализовали программы по повышению качества и доступности медицинской помощи. До 2030 года участие примут свыше 123 тыс. организаций образования, здравоохранения, соцобслуживания, культуры и спорта. Цель оптимизации в социальной сфере ФЦК формулирует так: услуги становятся доступнее, а нагрузка на персонал не растет.
Ни один из пяти принципов не держится на инструментах. Карту потока и стандарт рабочего места осваивают за неделю. Привычка директора спрашивать, за что платит потребитель, формируется годами. Поэтому бережливое производство точнее описывать как систему управления, где инструменты подчинены.
«Сегодня производительность труда — это уже не узкопрофессиональная тема и не набор отдельных инструментов. Это современная культура управления, которая помогает быстрее адаптироваться к изменениям, эффективнее использовать ресурсы и добиваться устойчивых результатов»
Светлана Горчакова, генеральный директор ФЦК
Карта потока и корневая причина: результат дал один участок, а не весь завод
Внедрение бережливого производства на предприятии начинают с карты потока создания ценности. По ней выбирают участок для улучшения: от этого выбора зависит, где появится результат. На карту выписывают каждый шаг от сырья или заявки до готового изделия. Измеряют две величины: время протекания процесса и часы, в которые создается ценность. Разница между ними указывает на узкое место. Как правило, оно одно. Основной прирост даёт именно этот участок.
Узкое место устраняют поиском корневой причины: симптом возвращается каждую неделю, причина — один раз. Она отвечает, что чинить. Карта отвечает, что закупать. Без карты компания покупает оборудование не на тот участок: новая техника ускоряет операцию вне узкого места и простаивает перед прежним ограничением. Карта показывает ограничение до того, как подписана заявка на станок.
Время протекания процесса как метрика бережливого производства
На крупном предприятии одно узкое место даёт эффект, который справочники приписывают всей системе. Например, металлургический завод «Амурсталь» в Комсомольске-на-Амуре с экспертами ФЦК картировал поток сортового проката и нашёл причину «потери ручьёв» на машине непрерывного литья. По данным ФЦК и самого предприятия, выработка на участке сортового проката выросла на 133%. Время выплавки стали сократилось с 60 до 26 часов. Экономический эффект составил 130 млн рублей. Отдельно на заводе запустили «Банк идей», куда сотрудники подали более 200 предложений.
Перестройка меняет и занятость людей. По данным ФЦК, после оптимизации процессов загрузка персонала на производственных потоках возрастает в среднем с 50% до 80%. Найденное улучшение удерживает команда участка — до тех пор, пока ей есть куда подавать новые идеи.
Кайдзен, 5S и канбан: система предложений вместо разовой уборки
Кайдзен, 5S и канбан чаще всего сводят к порядку на рабочих местах перед визитом руководства. На деле они работают они иначе: разовое улучшение превращается в систему, где идеи подают сами сотрудники, а результат каждого улучшения измеряют. Инструменты различаются по назначению:
- 5S как устройство рабочего места: сортировка, порядок, чистота, стандарт и поддержание задают, где лежит инструмент и документ, чтобы поиск перестал быть потерей.
- Канбан как вытягивание задач: визуализация на доске ограничивает объем работы в процессе, следующую берут после закрытия предыдущей.
- Кайдзен как канал идей: сотрудник видит потерю на своем участке, подает предложение, и его успевают внедрить за недели, с измеренным итогом.
Система держится на вовлечении людей: каждый новичок с первого дня учится замечать потери, а канал подачи идей открыт постоянно. Например, сеть ресторанов «Теремок» в Санкт-Петербурге вписала бережливое производство в корпоративную культуру именно так. По данным ФЦК, каждый новый сотрудник проходит офлайн-тренинг по инструментам метода. Онлайн-курс на корпоративном портале объясняет, как подать предложение по улучшению. Компания называет результатом рост производительности труда на 16%.
Система предложений закрывает и вторую задачу директора, о которой в справочниках пишут реже: о том, где взять людей.
Бережливое производство и дефицит кадров: выпуск растет без найма
Когда на рынке труда нет кандидатов, бережливое производство работает как кадровый инструмент. Выпуск растёт за счёт загрузки имеющихся сотрудников, без найма и без сокращений. С перестроенного участка персонал переводят туда, где его не хватает. С таким доводом директор приходит на бюджетный комитет вместо заявки на расширение штата.
Например, фармацевтический завод «Биохимик» из группы «Промомед» в Саранске нарастил выпуск на одном потоке без найма. По данным ФЦК, по итогам работы с экспертами центра компания вдвое увеличила выпуск лекарств в ампулах. Число сотрудников в производстве уменьшилось на 10%. Увольнений не было: людей перераспределили на участки, где не хватало рук.
Перераспределение вместо сокращения: как снять страх сотрудников
Сопротивление команды начинается с вопроса, сократят ли их. Руководитель отвечает на него до старта, публично и с конкретным примером. До прихода экспертов в цех сотрудник должен услышать три вещи:
- его переведут на другой участок;
- обучат новой операции;
- будут спрашивать его предложения.
После такого разговора сотрудник перестает прятать проблемы своего участка и начинает их предлагать. Так навык видеть и устранять потери переходит с уровня отдела развития на производственную линию. Под навыком здесь понимают умение регулярно разбирать процесс, видеть потери и устранять их.
По оценке ФЦК, к 2030 году потребность в специалистах, прошедших обучение бережливому производству, достигнет 2 млн человек. ФЦК и региональные центры компетенций за шесть лет обучат 90 тыс. человек. Две тысячи внутренних тренеров подготовят 80% сотрудников своих компаний.
Бережливое производство вне завода: маршрут пациента вместо маршрута детали
В сервисном бизнесе поток устроен так же, как в цехе, только движется по нему человек или документ. Поликлиника картирует маршрут пациента от регистратуры до заключения врача и убирает ожидание теми же инструментами, какими завод сокращает время выплавки. Получатель ценности виден яснее, чем в цехе: пациент ждет в коридоре, и каждая минута очереди считается потерей.
Станков и лишних ролей для такого старта не нужно: хватает небольшого проектного офиса и обученных сотрудников на выбранном потоке. И офис, и людей заводят под один конкретный поток: диспансерное наблюдение, обработка оборудования и запись на прием образуют отдельные процессы с измеримым временем протекания, и картируют их по очереди.
Краснодарская городская поликлиника № 7 обслуживает более 60 тысяч человек. Там создали проектный офис по бережливому производству, перестроили диспансерное наблюдение пациентов с заболеваниями ЖКТ и работу кабинета эндоскопии, обучили 16 сотрудников. По данным ФЦК, время обработки оборудования сократилось с 56 до 30 минут, пропускная способность кабинета выросла с восьми исследований в день до 15, а весь осмотр укладывается в один день вместо трех.
Из поликлиники в офисную компанию переносится сама логика работы с потоком:
- Согласование документа: каждый переход между отделами измеряют по времени ожидания, как маршрут пациента между кабинетами.
- Обработка клиентского запроса: пропускную способность считают в заявках в день на одного сотрудника, как исследования в кабинете эндоскопии.
- Обслуживание клиента: полный цикл от обращения до решения сокращают до одного контакта, как осмотр до одного дня.
Остается решить, с какой стороны заходить: сверху, через регламент, или снизу, через проект на участке.
С чего начинать внедрение: проект на участке, а не регламент сверху
У компании, которая решила внедрять бережливое производство, есть два подхода к старту, и они дают результат с разной скоростью. Первый идет от методологии: пишут регламент, утверждают положение о производственной системе, назначают ответственных и ждут исполнения. Второй начинается с одного проекта на конкретном участке и с людей, готовых его вести. Регламент сверху дает предсказуемые последствия:
- Метрика появляется поздно: пока положение согласуют и доводят до участков, измерять нечего.
- Сопротивление растет: сотрудник получает документ без задачи и читает в нем контроль.
Проект на участке дает другие последствия:
- Метрика появляется через месяцы: у проекта есть время протекания процесса до изменений и после.
- Энтузиасты видны сразу: прораб или бригадир, чей микропроект дал экономию, становится внутренним тренером для соседних участков.
Так, «Газстройпром», крупнейший подрядчик газовой отрасли, выбрал второй путь. По данным компании, около двух лет назад там начали внедрять бережливое производство через проекты без лишней бюрократии. Ключевым стал «Бережливый километр» на линейных объектах. Скорость потока строительства выросла с усредненных 5 км до 10 км в лучшей практике, расход техники снизился с порядка 5 000 до 2 600 машино-часов на километр. Микропроект одного прораба, станок для размотки изоляции, сэкономил около 2 млн рублей на объекте.
Итог считают в машино-часах или рублях, и для соседнего цеха такой расчет убеждает сильнее приказа. При таком старте сроки становятся видны на первом же микропроекте.
Сроки и оценка эффекта: полгода на пилотный участок, годы на систему
Обещание «бережливое производство за 90 дней» из справочников относится к пилоту, и то в лучшем случае. Первый измеримый эффект появляется там через полгода, тиражирование на остальные подразделения требует лет. Поэтому внедрение оценивают по метрикам выбранного потока. Показатели завода целиком за шесть месяцев не изменятся — ждать их означает закрыть проект до первого результата.
В ноябре 2025 года специалисты регионального центра компетенций начали обучать сотрудников тверского завода металлоконструкций «Структура» инструментам бережливого производства на пилотном участке. По данным предприятия, за полгода время рабочих процессов уменьшилось на 22,5%, а выработка выросла на 21,2%. Результат пока виден только на одном участке. На остальные цеха систему распространят в течение двух с половиной лет.
Оценивать рост эффективности помогают пять метрик, и каждую измеряют до изменений и после:
- Время протекания процесса: от входа заявки или сырья до выполнения заказа, в часах или днях.
- Выработка: объем на одного сотрудника потока за смену.
- Уровень загрузки персонала: доля рабочего времени, занятая созданием ценности.
- Незавершенное производство: партии и заявки, которые ждут между операциями.
- Прибыль без дополнительных инвестиций: разница в деньгах при прежних вложениях в оборудование.
У последней метрики есть измеренный ориентир. По данным ФЦК, у компаний, работавших с экспертами центра в 2025 году, рост объемов производства составил в среднем 51%, а увеличение прибыли без дополнительных инвестиций достигло в среднем 43 млн рублей на предприятие. Две цифры считают по-разному: объемы берут по выпуску предприятия целиком, а выработку в федпроекте измеряют на одного сотрудника. Средние значения не обещают такой же итог каждому участнику: до этих цифр доходит не всякое внедрение, и мешает обычно одно и то же.
Почему внедрение бережливого производства буксует
Списки ошибок внедрения в справочниках насчитывают по семь пунктов, и все сводятся к трем местам, где решение руководителя расходится с тем, что видит сотрудник на участке:
- Страх сокращений вместо перераспределения: руководитель решил оптимизировать поток, сотрудник услышал «нас уволят», и предложения перестали поступать.
- Регламент вместо проекта: руководитель утвердил положение о производственной системе, сотрудник получил документ без задачи и без метрики.
- Ожидание эффекта на всем предприятии после одного пилота: руководитель ждал роста прибыли компании через полгода, а измерить за этот срок удается только участок.
У всех трех расхождений один корень: первое лицо компании делегировало внедрение и перестало в нем участвовать. Без поддержки сверху проектный офис не получает ресурсов. Начальники цехов принимают экспертов за проверяющих. Любой конфликт между планом выпуска и улучшениями решается в пользу плана.
«Отсутствие поддержки со стороны руководства. Этот пункт, наверное, надо было бы поставить в самое начало списка. Если нет поддержки, то и начинать не стоит»
Илья Панов, директор по бережливому производству, ГК «Алвиса»
Что решает руководитель сервисной компании после восьми кейсов
Восемь кейсов от металлургического завода до поликлиники сводятся к трем решениям руководителя компании без станков:
- Какой поток берем: тот, где время протекания процесса измеримо и где на другом конце ждет клиент, пациент или заказчик.
- Кого учим: сотрудников этого участка с первого дня и с открытым каналом предложений. Отдел развития остается координатором.
- Чем измеряем: длительностью процесса, выработкой и загрузкой, потому что показатели предприятия за полгода не изменятся.
Показатели предприятия через полгода не изменятся, поэтому инструменты подбирают следом. Средний рост выработки на 58% по реализованным проектам федпроекта, по данным Минэкономразвития, складывается из таких решений на тысячах предприятий. Четыре кейса из восьми собраны в ресторане, на складе, на стройке и в поликлинике — станков ни в одном не понадобилось.
Другие статьи по теме
Часто задаваемые вопросы
Что дает бережливое производство бизнесу?
Рост эффективности измеряют временем процесса и выпуском при тех же мощностях: деньги появляются из часов, которые перестали уходить в ожидание, а парк оборудования остается прежним. По данным Минэкономразвития, с 2019 года компании-участники нацпроекта увеличили прибыль на 434 млрд рублей. По итогам 2025 года средний прирост выработки по реализованным проектам федпроекта «Производительность труда» составил 58%.
Какие восемь видов потерь выделяет бережливое производство?
Перепроизводство, ожидание, лишние перемещения, лишние движения, избыточные запасы, лишняя обработка, брак и дефекты, неиспользованный потенциал людей. Список составлен для конвейера, но каждый пункт узнается в офисе, на складе и в ресторане. Потери возникают группами: на складе комплектование заказа собирает сразу перемещения, ожидание и избыточные запасы.
На каких принципах держится бережливое производство?
Принципов пять: ценность, поток создания ценности, непрерывный поток, вытягивание и постоянное совершенствование. Ценность определяет получатель результата — клиент, пациент или внутренний заказчик, а операция, за которую он не готов платить деньгами или временем, считается потерей. Ни один из принципов не держится на инструментах, поэтому бережливое производство точнее описывать как систему управления.
С чего начинать внедрение бережливого производства?
С карты потока создания ценности и одного проекта на конкретном участке. На карте измеряют время протекания процесса и часы, в которые создается ценность, — разница указывает на узкое место. Регламент сверху дает метрику поздно и усиливает сопротивление, а проект на участке показывает результат через месяцы и сразу выявляет энтузиастов.
Работает ли бережливое производство вне завода?
Да: в сервисном бизнесе по потоку движется человек или документ. В краснодарской поликлинике № 7 время обработки оборудования сократилось с 56 до 30 минут, пропускная способность кабинета эндоскопии выросла с восьми исследований в день до 15, а осмотр укладывается в один день вместо трех. На складах торгового дома «Арктика» комплектование паллеты ускорилось с 25 до 18 минут, выработка увеличилась на 46%.
Как бережливое производство помогает при дефиците кадров?
Выпуск растет за счет загрузки имеющихся сотрудников, без найма и без сокращений: с перестроенного участка персонал переводят туда, где его не хватает. Фармацевтический завод «Биохимик» вдвое увеличил выпуск лекарств в ампулах, число сотрудников в производстве уменьшилось на 10%, а увольнений не было. По данным ФЦК, после оптимизации загрузка персонала на потоках возрастает в среднем с 50% до 80%.
Сколько времени занимает внедрение бережливого производства?
Первый измеримый эффект на пилотном участке появляется через полгода, тиражирование на остальные подразделения требует лет. На тверском заводе «Структура» за полгода время рабочих процессов уменьшилось на 22,5%, а выработка выросла на 21,2%, но распространить систему на остальные цеха планируют в течение двух с половиной лет. Поэтому внедрение оценивают по метрикам выбранного потока, а не завода целиком.
Почему внедрение бережливого производства буксует?
Типичных расхождений три: страх сокращений вместо перераспределения, регламент вместо проекта и ожидание эффекта на всем предприятии после одного пилота. У всех один корень — первое лицо компании делегировало внедрение и перестало в нем участвовать. Без поддержки сверху проектный офис не получает ресурсов, а конфликт между планом выпуска и улучшениями решается в пользу плана.